- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Kdy dodavatelé kovových součástí snižují efektivitu výroby automatizované montáže?
Výrobci automobilových systémů, značky spotřební elektroniky a nákupčí průmyslových skříní EPC často čelí čtyřem nákladným překážkám při spolupráci s neprofesionálními prodejci ohýbání plechů: nekontrolované odpružení a nestabilní úhly ohybu vytvářejí masivní ruční korekce na automatizovaných montážních linkách; dodavatelé bez vedení návrhu DFM ponechávají skryté konstrukční vady v raných fázích výkresu; továrny na rozptýlené ohýbání, povrchovou úpravu a testování narušují řetězce sledovatelnosti šarží a zdržují audity zámořských továren; Nekvalitní lisovací nástroje poškrábou povrchy dílů a zvyšují míru odmítnutí hotového výrobku. Lijingda integruje CNC ohýbání, profesionální procesní inženýrství a kompletní kontrolu kvality pod jednou střechou továrny, zamykání ±0,5° ultra-těsné tolerance ohybu a zároveň poskytuje službu včasné optimalizace návrhu, eliminuje přepracování sestav, ztráty konstrukčních vad a stagnaci auditu pro přeshraniční nákupčí kovových součástí.
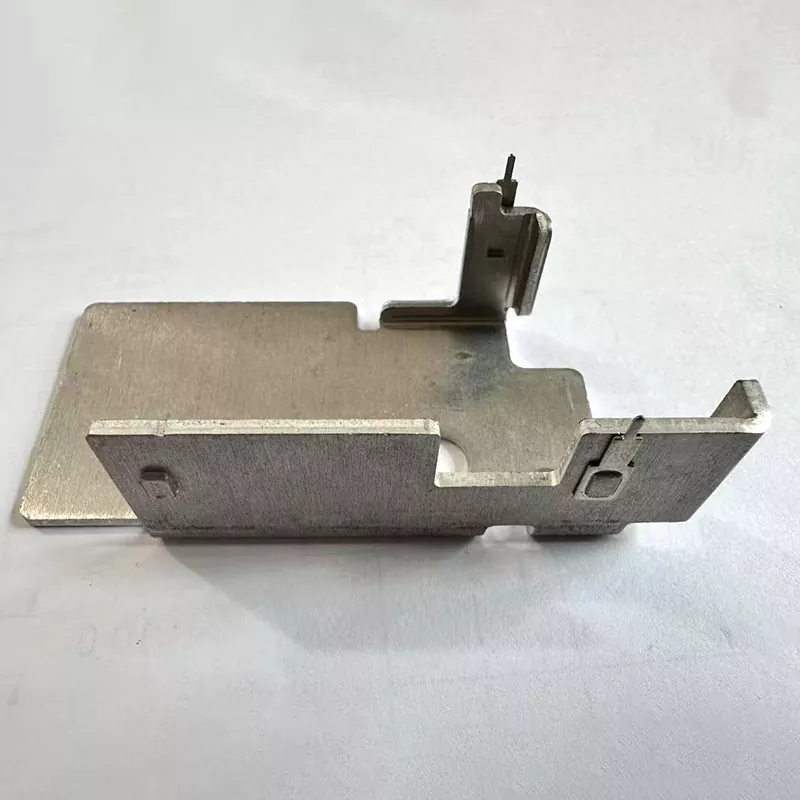
1. CNC dynamická kompenzace odpružení stabilizuje úhlovou toleranci pro bezobslužnou montáž
Běžné ohýbací zařízení postrádá kompenzační algoritmy materiálového odpružení v reálném čase; různé plechy z oceli, hliníkové slitiny generují po tváření nekonzistentní elastický odskok, takže úhly ohybu se odchylují o více než ±1°. Během automatické montáže robota se špatně zarovnané ohnuté konzoly nemohou uzamknout do odpovídajících přípravků, což nutí továrny přidělovat další pracovníky pro ruční ořezávání a snižování denní výstupní kapacity. Lijing vybavuje plně digitální CNC ohýbací stroje moduly pro kalibraci odrazu pro daný materiál, přednastavenými kompenzačními parametry pro nerezovou ocel, ocel válcovanou za studena a hliníkové polotovary. Údaje z kontroly hromadné výroby ověřují, že všechny hotové ohýbané díly dodržují úhlovou toleranci v rozmezí ±0,5°, dokonale vyhovují standardům polohování vysokorychlostních bezobslužných montážních stanic a přepracovávání při řezání o více než 60 %.
2. Senior DFM inženýři eliminují skryté vady ohybu ve fázi revize výkresu
Většina dodavatelů zpracování kovů provádí pouze výkresy tak, jak byly předloženy, bez profesionálního vyhodnocení procesu; nepřiměřený poloměr ohybu, příliš úzká příruba a design ve směru zrna spouští praskání, zvrásnění po hromadné výrobě, což nutí klienty znovu otevírat formy a pozastavit cykly dodávek součástí. Tovární tým zkušených techniků pro plechy provádí bezplatnou optimalizaci DFM pro všechny RFQ, upravuje rozložení ohybu, velikost polotovaru a radián přechodu na základě tažnosti materiálu před formální výrobou formy. Včasným návrhovým zásahem se vyhnete revizím forem po výrobě a ztrátám při zpoždění objednávek, čímž se výrazně zkrátí cyklus opakování vzorku nového produktu pro automobilové a elektronické týmy výzkumu a vývoje.
3. Plně uzavřená výroba zajišťuje kompletní soubory sledovatelnosti dávkového materiálu
Decentralizovaný outsourcing ohýbání, leštění a lakování znemožňuje integraci nezpracovaných certifikátů MTC, záznamů o procesu ohýbání a hotových kontrolních dat do jednotných archivů šarží. Evropští a severoameričtí auditoři značek pozastaví kontroly kvalifikace dodavatelů bez úplných dokumentů o sledovatelnosti. Každá šarže ohýbaných dílů Lijingda zaznamenává čísla pecí surové oceli, protokoly parametrů CNC ohýbání a závěrečné protokoly o rozměrových zkouškách, přičemž se sestavují kompletní balíky anglických auditních dokumentů spolu se zásilkami. Integrovaná data sledovatelnosti pomáhají kupujícím projít kontrolou továrny třetí strany bez dalších výdajů na testování materiálu.
4. Leštěné speciální raznice zabraňují škrábancům povrchu po ohýbání
Opotřebované, neleštěné obecné raznice zanechávají během ohýbání hluboké prohlubně a škrábance na površích dílů; poškrábané držáky a rámy podvozku selhávají při kontrole vzhledu u špičkových elektronických a automobilových hotových výrobků, což vede k vysokým nákladům na šrot. Všechny ohýbací razníky a V-matice jsou před formální výrobou opatřeny zrcadlovým leštěním a přidáním snímatelné ochranné fólie na kontaktní povrchy, aby se odstranily stopy po tření. Dokonce i tenké dekorativní hliníkové ohýbané komponenty udržují hladké povrchy bez škrábanců bez sekundárních leštících procedur, což snižuje náklady na povrchovou úpravu po zpracování pro výrobce OEM.
5. Víceslitinové přizpůsobení vyvažuje lehkou konstrukci a mechanickou tuhost
Jediný univerzální listový materiál nemůže uspokojit různé požadavky na zatížení tenkých elektronických chladičů a těžkých držáků automobilového podvozku. Příliš silné desky zvyšují hmotnost celého produktu, zatímco tenké plechy se při dlouhodobém vibračním zatížení snadno deformují. Továrna přiděluje cílené kovové polotovary podle parametrů zatížení klienta: tenký hliník pro elektronické rámy pro odvod tepla, středně za studena válcovaná ocel pro podpěry skříně, silná nerezová ocel pro konstrukční držáky vozidel. Optimalizovaná konstrukce tloušťky plechu si zachovává dostatečnou pevnost v ohybu při současném dosažení cílů v oblasti lehkých výrobků, což snižuje celkové náklady na materiál hotového výrobku pro značky zařízení.
6. Jednorázové ohýbání a následná úprava zkracuje cyklus přeshraničních objednávek
Dodavatelé, kteří poskytují pouze holé ohýbané polotovary, nutí kupující, aby pokovování, práškové lakování a odstraňování otřepů zajišťovali odděleně od dílen třetích stran, což prodlužuje celkovou dobu realizace objednávky o více než 10 pracovních dnů. Lijingda interně integruje výrobní linky na ohýbání, odstraňování otřepů, pískování a více typů povrchových nátěrů, čímž dokončuje všechny zpracovatelské linky v jediném závodě bez externího outsourcingu. Jednotné plánování výroby urychluje hromadné dodávky objednávek a pomáhá značkám OEM zásobovat kovové komponenty před sezónními nárůsty výroby.